
Demandez à un ingénieur en emballage ce qui rend un flacon de parfum fiable, et la réponse n’est pas le verre. C'est la pompe. Une pompe de pulvérisation de parfum en aluminium doit fonctionner dans des tolérances strictes : la coque, le collier et les pièces internes de la valve doivent s'aligner à une fraction de millimètre, sinon la pompe fuit, pulvérise de manière inégale ou perd son amorçage. Comprendre comment ces pompes sont fabriquées aide les acheteurs à évaluer la capacité des fournisseurs, à définir des attentes réalistes en matière de qualité et à éviter les défauts d'emballage sur la ligne de remplissage.
Une pompe de pulvérisation de parfum en aluminium n’est pas un seul matériau ni un seul procédé. C'est un assemblage de pièces en métal, en plastique et en élastomère. La coque, le collier et le capuchon en aluminium sont généralement formés à partir d'une bobine ou d'un flan métallique ; le piston, la tige et la buse de l'actionneur sont en plastique moulé par injection ; le ressort et la bille de la vanne sont en acier inoxydable ; et le joint d'étanchéité est constitué d'un élastomère compatible avec les formulations de parfums.
Chaque matériau est sélectionné pour un travail spécifique. L'aluminium confère à la pompe une rigidité structurelle et une finition haut de gamme. Le plastique offre un mouvement à faible friction et une géométrie de dosage précise. L'acier inoxydable offre une force de ressort constante. La combinaison de ces matériaux détermine le nombre de microlitres de parfum distribués, la force nécessaire pour appuyer sur l'actionneur et si la pompe reste étanche pendant le transport et le stockage.
La plupart des coques de pompe en aluminium commencent par un disque plat découpé dans une bobine. Une presse emboutit profondément le disque dans une coupelle, puis le redessine et le coupe pour atteindre le diamètre et l'épaisseur de paroi cibles. La même capacité d’estampage et de formage produit des colliers et des capuchons en aluminium. L’estampage de l’aluminium en interne est l’une des raisons pour lesquelles un fabricant peut contrôler l’épaisseur des parois avant l’assemblage de la pompe.
Si l’épaisseur de la paroi varie ne serait-ce que de quelques centièmes de millimètre, le sertissage ne peut pas créer une étanchéité uniforme autour du goulot de la bouteille. Des bavures sur la jante peuvent endommager le joint. Des rayures de surface peuvent devenir visibles après l'anodisation. Il est préférable de résoudre ces problèmes au stade de l’emboutissage, et non après l’assemblage de la pompe.
Les pompes à sertir reposent sur la capacité de la coque à se déformer autour d’un col en verre sans se fissurer. Le diamètre intérieur de la coque, la profondeur du sertissage et l'état de la jante doivent tous être contrôlés. Les pompes à vis, en revanche, nécessitent des filetages formés avec précision et correspondant à la finition de la bouteille.
Un exemple de cette construction en aluminium formé est le Pulvérisateur à pompe à brume fine de parfum à vis en aluminium de 20 mm , qui combine un diamètre extérieur de 20,8 mm avec un boîtier fileté en aluminium.
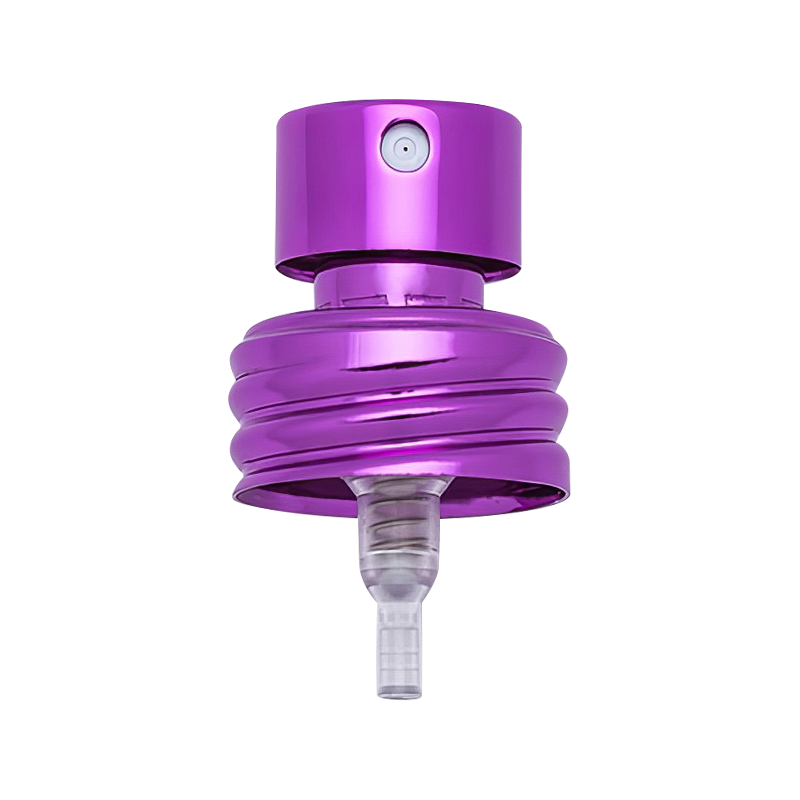 Pulvérisateur à pompe à brume fine de parfum à vis en aluminium personnalisé XY-LK-20.8CK 20mm OD20.8mm Zhangjiagang XinYe Chemical Sprayer Co., Ltd. se spécialise dans la coutume et la vente en gros XY-LK-20.8CK Pompe à brume fine de parfum à vis en aluminium de 20 mm ... Voir le produit →
À l'intérieur de la coque en aluminium se trouve le mécanisme de la pompe : un piston, une tige, un clapet anti-retour à bille, un ressort et un tube plongeur. La plupart de ces composants internes sont en plastique et sont produits par moulage par injection. Leur précision dimensionnelle détermine le dosage par pulvérisation.
Les pompes à parfum sont souvent décrites par leur débit, comme un coup standard de 90 microlitres. Ce nombre provient du diamètre de la chambre de dosage et de la longueur de course effective. Un piston légèrement surdimensionné peut augmenter la friction ; un modèle sous-dimensionné peut permettre au liquide de contourner la chambre. Un moulage par injection approprié maintient la géométrie de la pièce stable sur les grandes séries de production.
Même un petit éclair sur le bord du piston peut rendre la pompe plus difficile à appuyer ou la faire coller. Un corps de pompe déformé peut laisser l’air pénétrer dans la chambre de dosage, entraînant une perte d’amorçage de la pompe après quelques pulvérisations. Pour les marques utilisant des formulations à haute teneur en éthanol, le plastique doit également résister au gonflement ou à la fissuration chimique.
Le joint et le ressort sont tout aussi importants. Le joint scelle la zone où la pompe est fixée à la bouteille et le ressort fournit la force de rappel après chaque pulvérisation. Les deux doivent survivre au contact des huiles parfumées, de l’éthanol et des huiles essentielles. Une pompe qui fonctionne dans l'eau peut échouer dans un concentré de parfum agressif, c'est pourquoi les tests de compatibilité des matériaux font partie du processus de développement.
Après formage, les pièces en aluminium subissent une anodisation. Ce processus électrochimique crée une couche d'oxyde dense sur la surface métallique. La couche améliore la dureté, protège contre la corrosion et absorbe les colorants pour l'or, l'argent, le noir, l'or rose ou les couleurs de marque personnalisées. Pour les emballages de parfums, l’anodisation est plus qu’une étape cosmétique ; c'est la principale barrière entre l'aluminium nu et l'environnement.
Un mauvais travail d'anodisation peut entraîner une inadéquation des couleurs, des marques d'oxydation ou une matité de la surface au fil du temps. Les acheteurs doivent inspecter les échantillons de finitions dans les mêmes conditions d’éclairage que celles qu’ils utiliseront pour le produit final. Un guide pour prévenir les marques d'oxydation et de friction sur les colliers anodisés explique comment la qualité de la surface est maintenue grâce à la manipulation et à l'emballage.
Pour les pièces métalliques décoratives, un collier étagé parfum anodisé or ou argent montre comment le même substrat en aluminium peut offrir des finitions visuelles très différentes selon le processus d'anodisation.
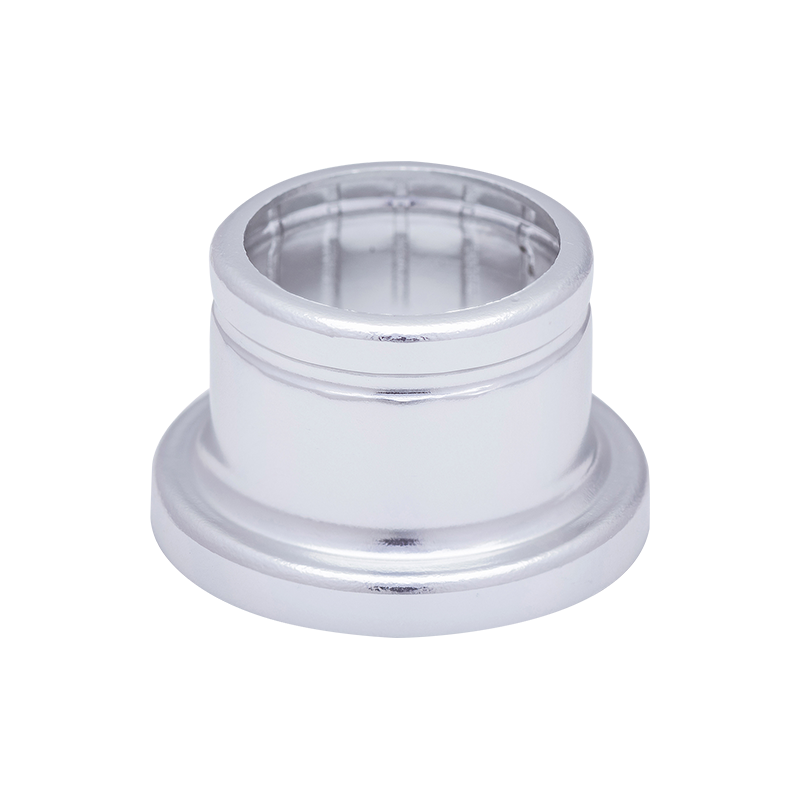 Collier de capuchon de parfum personnalisé XY-ZT-17.3 * 14DBSNG or/argent, collier étagé en aluminium Zhangjiagang XinYe Chemical Sprayer Co., Ltd. se spécialise dans la personnalisation et la vente en gros XY-ZT-17.3 * 14DBSNG Collier de capuchon de parfum or/argent en aluminium... Voir le produit →
L'assemblage est l'endroit où la précision devient performance. Le corps de la pompe en plastique est inséré dans la coque en aluminium, le ressort et la bille sont placés, la tige et l'actionneur sont alignés et le tube plongeur est installé. La méthode finale de fixation dépend du style de pompe.
Les pompes à sertir sont pressées mécaniquement sur le goulot de la bouteille en verre, créant ainsi une étanchéité par déformation du métal. Les pompes sans sertissage évitent cette déformation, ce qui peut simplifier certaines lignes de remplissage mais nécessite une stratégie de joint différente. Les pompes à vis s'enfilent sur le col et sont plus faciles à retirer et à remettre en place.
Pour un manche de 15 mm, un Pulvérisateur à pompe à brume fine de parfum à sertir de 15 mm avec un corps plus court est un choix compact. Plus de détails sur le comportement de cette catégorie peuvent être trouvés dans un aperçu de la technologie des pompes à sertir FEA15 pour les pulvérisateurs de parfums et cosmétiques .
 Pulvérisateur de pompe de parfum à sertir FEA15 de 15 mm pour le remplissage automatisé de parfum Pompe à parfum à sertir de 15 mm à haute consistance avec une course d'actionneur plus courte, optimisée pour les lignes d'embouteillage automatisées. Assure un dosage fiable et... Voir le produit →
L'assemblage automatisé réduit les variations, mais seulement si le processus est correctement configuré. La profondeur de sertissage, l'assise des ressorts, le placement des joints et l'alignement de l'actionneur doivent tous être contrôlés dans des limites étroites. Si le sertissage est trop lâche, la pompe fuit. S'il est trop serré, le joint peut être coupé et la bouteille peut se fissurer lors du montage.
Le tableau ci-dessous résume les principales étapes de fabrication, les paramètres importants et les pannes pouvant survenir en cas de perte de contrôle.
| Scène | Paramètres clés | Risque qualité |
|---|---|---|
| Estampage d'aluminium | Épaisseur de paroi, diamètre, état de surface | Épaisseur de paroi incohérente, rayures, bavures |
| Moulage par injection | Dimensions des pièces, état de surface | Déformation, flash, canaux de buses obstrués |
| Anodisation | Épaisseur de la couche d'oxyde, consistance de la couleur | Inadéquation des couleurs, mauvaise adhérence, corrosion |
| Assemblée | Profondeur de sertissage, assise du ressort, placement du joint | Fuite, actionneur desserré, débit de pulvérisation incohérent |
| Tests | Volume d'amorçage, force de frappe, motif de pulvérisation | Unités rejetées pouvant contaminer les lignes de remplissage |
Pour les fermetures à vis, les mêmes principes s’appliquent. La coque en aluminium peut avoir des filetages correspondant à une finition standardisée telle que 13/415 ou 18/410. Les acheteurs qui ont besoin de comprendre comment ces formats se comportent dans la pratique peuvent lire comment les pulvérisateurs à pompe à brouillard fin à vis en aluminium ont évolué d'une itération technologique à un modèle de marché .
Le contrôle qualité dans la production de pompes de pulvérisation de parfum en aluminium n’est pas une inspection finale. Cela se produit lors de l’emboutissage, du moulage, de l’anodisation et de l’assemblage. Un fabricant disposant d'un personnel dédié au contrôle qualité et à la R&D peut mesurer les dimensions des composants, tester le volume de pulvérisation et vérifier les fuites avant que la pompe n'atteigne la ligne de remplissage.
XinYe Chemical Sprayer exploite trois bases de production qui couvrent ensemble 100 000 mètres carrés de terrain et 250 000 mètres carrés de surface au sol, avec plus de 600 employés. Près de 100 collaborateurs travaillent dans la gestion de la qualité et le développement technique. L'entreprise déclare également que son système de gestion de la qualité est certifié ISO9001-2008. La chaîne de fabrication comprend l'emboutissage de l'aluminium, le moulage par injection, l'anodisation de l'aluminium et l'assemblage automatisé, ce qui offre aux acheteurs une source unique et responsable pour les composants critiques de la pompe.
Lors de l’évaluation des fournisseurs, vérifiez ces points :
Comprendre le processus de fabrication remet ces questions en contexte. Une pompe qui échoue lors des tests n’est généralement pas un défaut aléatoire ; c'est le résultat d'un problème de tolérance au niveau de l'emboutissage, du moulage ou de l'assemblage. En posant les bonnes questions, les acheteurs peuvent choisir un fournisseur dont le processus est aussi précis que la pompe elle-même.
Tel: +86-13812990918
Phone: +86-512-58962260
Address: N°3, route Xiangqun, Leyu, Zhangjiagang.


