
Une marque de parfum avait déjà imprimé des étiquettes, commandé des bouteilles en verre et réservé une ligne de remplissage lorsque la première palette de pompes de pulvérisation en aluminium est arrivée. En deux heures, la ligne s'est arrêtée à trois reprises : les actionneurs de certaines pompes étaient desserrés, d'autres délivraient moins de la moitié du débit nominal et une part petite mais visible des colliers présentait des stries d'anodisation. Les pompes avaient passé avec succès une inspection visuelle de routine. Ils ont échoué sur presque tout ce qui comptait dans des conditions réelles de remplissage.
La qualité de la pompe de pulvérisation en aluminium ne peut pas être vérifiée uniquement par l’apparence. Vous devez tester ensemble les dimensions, la fonction de pulvérisation, l’intégrité de l’étanchéité et la finition du matériau. Une pompe qui semble propre peut quand même fuir, sous-doser ou se déformer lors du sertissage. Les tests de qualité doivent être organisés autour de quatre domaines :
Ce guide couvre les tests pratiques que les acheteurs d'emballages, les propriétaires de marques et les équipes de contrôle qualité peuvent effectuer sur les pompes de pulvérisation en aluminium, ainsi que les tolérances et les critères d'acceptation qui méritent d'être inscrits dans un accord de fournisseur.
Une pompe de pulvérisation en aluminium est un assemblage de précision et non un capuchon décoratif. La taille du col, le diamètre de sertissage, la longueur du tube plongeur et la géométrie du col déterminent si la pompe s'adapte à la bouteille, s'adapte correctement et délivre le liquide de manière constante. Si l’une de ces dimensions dépasse les tolérances, la pompe tombera en panne, quelle que soit la qualité de construction du mécanisme interne.
Pour les pompes à sertir, le diamètre de sertissage doit correspondre à la finition du goulot de la bouteille en verre. Un sertissage trop lâche fuit et permet à la pompe de tourner ; celui qui est trop serré peut fissurer le col ou provoquer une compression inégale du joint. Les pieds à coulisse numériques sont l’outil de première intention. Mesurez le diamètre de sertissage en trois points autour de la circonférence et comparez-le avec la spécification nominale, généralement à l'intérieur de ±0,1 mm . Pour les pompes à vis, utilisez une jauge go/no-go ou une jauge à bague filetée pour vérifier la finition du col, telle que 13/415 ou 18/415. Le guide de mesure de la taille du col pour les bouteilles 18/415 explique comment de petites variations de filetage se traduisent par des problèmes de siège de pompe.
La longueur du tube plongeur doit être adaptée à la hauteur interne de la bouteille afin que la pompe atteigne le liquide tout en laissant suffisamment d'espace au-dessus du fond. Un tube trop court laisse du produit inutilisé ; celui qui est trop long s'enroule contre le fond de la bouteille, créant une résistance à l'aspiration. Vérifiez la longueur du tube avec une règle ou une jauge de profondeur et confirmez que le tube est coupé d'équerre et non d'angle. Examinez également l'ajustement du collier : un collier en aluminium doit reposer contre l'épaulement de la bouteille sans espaces, oscillations ou bavures exposées. Le diamètre interne du collier et la hauteur de marche font partie du chemin d'étanchéité total de la pompe, vérifiez-les donc par rapport au dessin de référence avant l'assemblage.
Les tests fonctionnels répondent à deux questions : quelle quantité de liquide la pompe rejette-t-elle par course et quel type de brouillard produit-elle ? Ces deux éléments sont importants pour les parfums et les produits de parfumerie, où la cohérence du dosage et la sensation de pulvérisation font partie de l'expérience du consommateur.
Utilisez une balance de précision et un nombre fixe d'actionnements, généralement 10 à 20, pour calculer la puissance moyenne par course. La plupart des pompes à parfum ont un débit compris entre 50 µl et 150 µl par actionnement, et le coefficient de variation entre les actionnements doit rester moins de 5 pour cent . Testez avec la formulation réelle, pas avec de l'eau, car les concentrés de parfum ont une viscosité et une tension superficielle différentes. Pour les pompes à vis telles que la Pulvérisateur à pompe à brume fine de parfum à vis de 13 mm , le dosage est défini par la conception de la chambre et doit rester dans la plage indiquée par le fabricant du premier au vingtième actionnement.
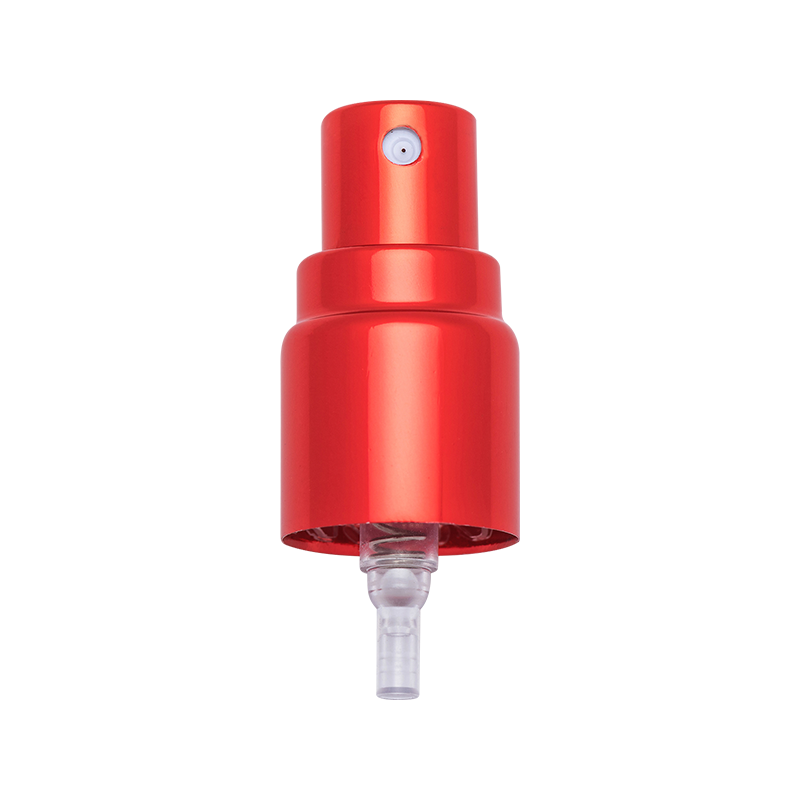 Fabricants personnalisés de pulvérisateur de pompe de brume fine de parfum de vis de XY-LK-13/415 13mm, Fac Zhangjiagang XinYe Chemical Sprayer Co., Ltd. se spécialise dans la personnalisation et la vente en gros XY-LK-13/415 Pulvérisateur à pompe à brume fine de parfum à vis de 13 mm i... Voir le produit →
Les pompes à brouillard fin sont censées produire une pulvérisation fine et uniforme. Tenir la pompe à une distance fixe d'environ 15 cm d'un morceau de papier sec ou d'une plaque de verre et actionner plusieurs fois. Recherchez une couverture uniforme, sans grosses gouttelettes, sans crachats et sans jets provenant d'orifices individuels. Si la buse se bouche ou si le brouillard s'effondre en un jet, le problème réside généralement dans la chambre de turbulence, le joint du piston ou l'orifice de l'actionneur. Les stations automatisées de test par pulvérisation peuvent mesurer la répartition de la taille des gouttelettes, mais le test manuel sur papier reste une méthode de contrôle rapide et fiable pour les marchandises entrantes.
Les parfums et les produits parfumés perdent rapidement de leur valeur par évaporation et fuite. Une pompe avec un joint d'étanchéité faible peut perdre 5 à 15 pour cent de son poids sur une année de stockage, ce qui raccourcit la durée de conservation et ennuie les clients. Les tests d’étanchéité sont donc non négociables pour les pompes de pulvérisation en aluminium.
Remplissez les bouteilles avec le produit réel ou un simulant, assemblez les pompes, enregistrez le poids initial et stockez-les à des températures normales et élevées, par exemple 25°C et 40°C. Pesez les bouteilles chaque semaine pendant quatre semaines. Perte de poids ci-dessus 1 pour cent dans quatre semaines indique un problème de joint ou de sertissage. Le même test peut être accéléré en stockant les bouteilles à l’envers pour exercer une pression sur les surfaces d’étanchéité. Le procédure de test de fuite et d'évaporation des joints pour les pompes 13/415 montre comment configurer ce test pour les pompes à vis.
Pour un résultat plus rapide, utilisez des tests de perte de pression d'air : mettez sous pression le système bouteille-pompe assemblé à 0,2 à 0,5 bar, puis surveillez la perte de pression sur un intervalle fixe. Une deuxième méthode est le test de maintien sous vide, où la bouteille remplie et fermée est placée dans une chambre à vide. Toutes les bulles sortant de l’interface pompe-bouteille indiquent un chemin de fuite. Ces tests détectent les défauts invisibles de l'extérieur, comme un joint fissuré, un siège de bille endommagé ou un sertissage incomplet.
Les pompes à sertir dépendent de l'adhérence mécanique créée entre la virole en aluminium et le col en verre. Si la force de sertissage est trop faible, la pompe est facile à retirer ou à faire tourner ; s'il est trop élevé, le verre peut s'écailler ou le joint peut être trop comprimé. Mesurer la résistance d'arrachement avec un dynamomètre : pour une pompe à sertir de 15 mm ou 20 mm, une force d'arrachement comprise entre 25N et 60N est une plage acceptable courante, mais vérifiez les spécifications du fournisseur. Le intégrité de l'étanchéité et guidage de la force de sertissage pour les pompes à sertir FEA20 fournit des valeurs de test spécifiques et des détails de configuration. Faites également tourner la pompe après le sertissage : une pompe correctement sertie ne doit tourner qu'avec un effort délibéré, pas librement.
Lors de la sélection d'une pompe à sertir, un modèle tel que le Pompe à brume fine de parfum à sertir de 20 mm avec une décharge plus élevée doit être évalué avec la bouteille et le bouchon exacts avec lesquels il sera expédié. La qualité du sertissage ne peut pas être jugée de manière isolée ; cela dépend toujours des tolérances combinées de la pompe, du goulot de la bouteille, du joint et de la pince de sertissage.
 Pompe à parfum à sertir FEA20 : Pulvérisateur à brume fine à haut débit pour un remplissage efficace Une pompe à parfum à sertir FEA20 de 20 mm avec un débit de décharge de 0,12 ml/t. Ce pulvérisateur à haute efficacité est conçu pour une brume fine rapide et uniforme... Voir le produit →
Les pompes de pulvérisation en aluminium combinent souvent un mécanisme de pompe en plastique avec des colliers, des viroles ou des couvercles anodisés en aluminium. Les pièces en aluminium portent la qualité visuelle et tactile du produit et protègent également le mécanisme interne. Les défauts de matériaux n'apparaissent généralement qu'après le remplissage, la manipulation ou quelques semaines de stockage.
Vérifiez la surface anodisée pour l'uniformité des couleurs, l'abrasion et les stries sous une lumière forte et en essuyant avec un chiffon sec. L'épaisseur d'anodisation peut être mesurée avec une jauge d'épaisseur de revêtement ; pour les composants de parfum décoratifs, 5 à 15 µm est une gamme typique. Une anodisation plus fine ou une mauvaise étanchéité entraîne une décoloration et des traces de doigts. Vérifiez également s'il y a des bavures sur le bord intérieur du collier en aluminium, car une bavure peut rayer le col en verre lors du montage et créer une microfissure qui fuit ensuite.
Vaporisez la pompe avec la formule de parfum réelle et laissez-la reposer dans des conditions normales et de remplissage à chaud. Les pièces en aluminium présentant des défauts d'anodisation peuvent présenter un noircissement, des taches blanches ou des piqûres lorsqu'elles sont exposées à des composés parfumés agressifs tels que les huiles d'agrumes, l'éthanol et certains produits chimiques aromatiques. Si la conception utilise un boîtier en aluminium, comme le Pompe à brume fine de parfum à vis en aluminium de 20 mm , testez l'unité complète avec la formulation prévue pendant au moins deux semaines avant d'approuver la couleur et la finition.
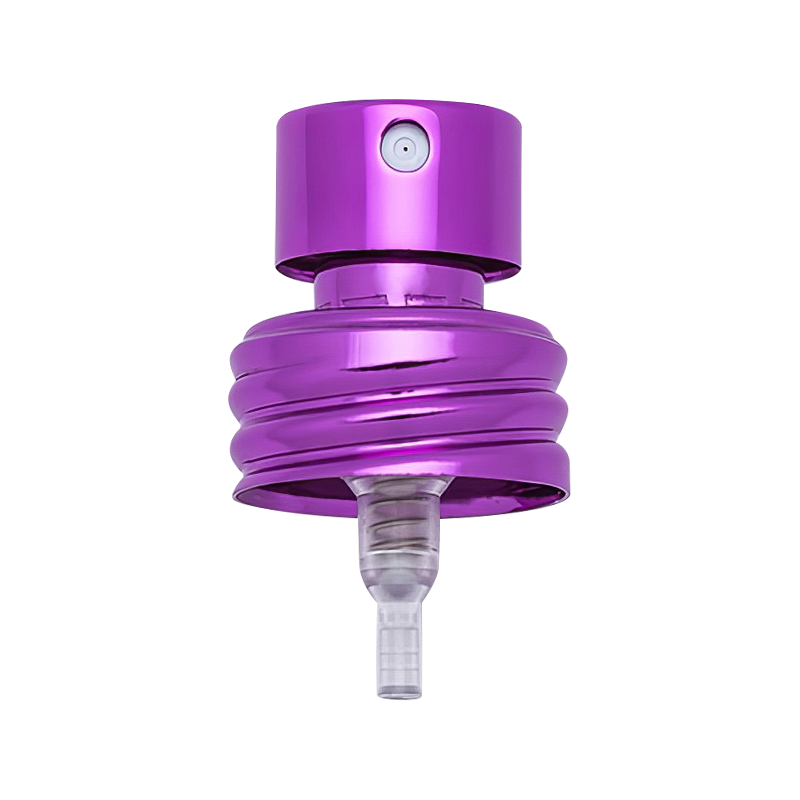 Pulvérisateur à pompe à brume fine de parfum à vis en aluminium personnalisé XY-LK-20.8CK 20mm OD20.8mm Zhangjiagang XinYe Chemical Sprayer Co., Ltd. se spécialise dans la coutume et la vente en gros XY-LK-20.8CK Pompe à brume fine de parfum à vis en aluminium de 20 mm ... Voir le produit →
Les tests ci-dessus ne sont utiles que s'ils sont structurés dans un plan reproductible avec des critères d'acceptation clairs. Le tableau ci-dessous résume l'ensemble de tests minimum pour les pompes de pulvérisation d'aluminium entrantes.
| Test | Outil / méthode | Critère d'acceptation typique |
|---|---|---|
| Diamètre col / sertissage | Pied à coulisse numérique | ±0,1 mm from specification |
| Dosage par coup | Balance de précision | Dans la plage nominale ; CV inférieur à 5% |
| Modèle de pulvérisation | Assiette en papier/verre | Même brume, pas de jet ni de crachat |
| Perte de poids | Test de stockage de quatre semaines | Pas plus de 1% |
| Force d'arrachement | Jauge de force | 25 N à 60 N selon les spécifications du fournisseur |
| Épaisseur d'anodisation | Jauge d'épaisseur de revêtement | 5 à 15 µm |
Définissez le niveau d'inspection en fonction de l'historique du fournisseur. Pour un nouveau fournisseur, utilisez un plan d'échantillonnage plus strict, comme l'inspection de 20 pièces par lot dans les six catégories de tests. Une fois que le fournisseur a démontré des performances constantes sur plusieurs lots, vous pouvez réduire la fréquence tout en gardant les tests dimensionnels et de perte de poids plus fréquents, car ils détectent la plus grande variété de défauts. Écrivez les critères d'acceptation dans le bon de commande ou l'accord qualité afin que les deux parties testent avec les mêmes outils et produits de référence. Un fabricant qui contrôle toute la chaîne de production, depuis l’emboutissage de l’aluminium et le moulage par injection jusqu’à l’anodisation et l’assemblage automatisé, est mieux placé pour maintenir ces tolérances lot après lot.
La qualité de la pompe de pulvérisation en aluminium n’est pas un seul attribut. C'est la somme d'une douzaine de petites tolérances, de choix de matériaux et d'étapes d'assemblage. Tester ces quatre domaines, dimensions, fonction, étanchéité et finition du matériau, n'éliminera pas tous les défauts, mais détectera les problèmes qui ruinent le plus souvent un cycle de remplissage ou nuisent à la réputation d'une marque de parfum.
Tel: +86-13812990918
Phone: +86-512-58962260
Address: N°3, route Xiangqun, Leyu, Zhangjiagang.


